La gestion des boues d’épuration issues des stations d’épuration urbaines et industrielles (STEP) représente l’un des défis environnementaux et économiques majeurs de la décennie. En France, la production annuelle dépasse 1 million de tonnes de matière sèche, générant d’importants coûts de traitement et d’évacuation. Face aux restrictions réglementaires encadrant l’épandage agricole et à la hausse continue des coûts de l’énergie, les collectivités et les industriels recherchent des alternatives durables.
Parmi les technologies de rupture en matière d’économie circulaire, la carbonisation hydrothermale, communément désignée par son acronyme anglais HTC (Hydrothermal Carbonization), suscite un engouement croissant. Ce procédé thermochimique novateur permet de convertir des déchets organiques gorgés d’eau en un biocombustible solide à haute densité énergétique : l’hydrocharbon, souvent qualifié de charbon vert.
La particularité fondamentale de la technologie HTC réside dans sa capacité à traiter directement des matières organiques humides sans aucun séchage préalable. Les boues d’épuration brutes contiennent généralement entre 70 % et 95 % d’eau, ce qui constitue un obstacle rédhibitoire pour l’incinération classique en raison du bilan énergétique négatif lié à l’évaporation. Dans un réacteur HTC, l’eau liquide n’est plus un déchet à éliminer, mais sert de milieu réactionnel et de fluide caloporteur.
Le procédé reproduit à échelle industrielle et en l’espace de quelques heures le phénomène naturel de fossilisation de la biomasse, un mécanisme qui nécessitait à l’origine plusieurs millions d’années. Soumise à des conditions de température et de pression contrôlées, la structure cellulaire des boues se dégrade rapidement par des réactions successives d’hydrolyse, de déshydratation, de décarboxylation et de polymérisation.
- Milieu réactionnel liquide : L’eau contenue dans le gisement sert directement de catalyseur thermique, évitant l’étape de séchage énergivore.
- Décomposition de la biomasse : Rupture des macromolécules organiques et élimination des groupements hydroxyles sous forme d’eau et de dioxyde de carbone.
- Effet de déshydratation mécanique : L’hydrochar formé devient fortement hydrophobe, facilitant un essorage ultérieur sans apport de chaleur important.
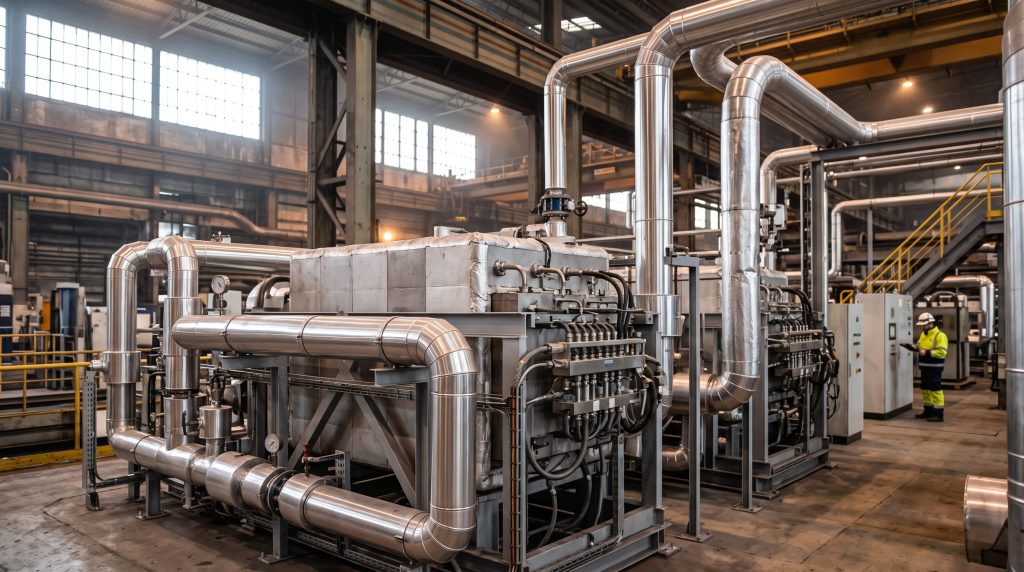
La conduite du procédé HTC s’effectue au sein d’un autoclave étanche fonctionnant en continu ou en discontinu. La plage de température d’exploitation se situe généralement entre 180 °C et 250 °C, générant une pression autogène comprise entre 10 bar et 40 bar pour maintenir l’eau à l’état liquide.
Le temps de séjour du mélange dans le réacteur varie de 2 à 6 heures en fonction des caractéristiques de la charge entrante et de la qualité du combustible solide recherchée. À l’issue du cycle, la suspension hydrothermale (slurry) est refroidie puis dirigée vers une unité de séparation physique (presse-filtre ou centrifugeuse), permettant d’extraire un gâteau de charbon vert affichant une siccité supérieure à 60 %.
L’hydrocharbon produit par carbonisation hydrothermale présente des caractéristiques physico-chimiques très proches de celles du lignite ou du charbon sous-bitumineux. La valeur calorifique supérieure (PCS) du matériau brut passe ainsi de 10-12 MJ / kg pour des boues séchées à plus de 18 à 25 MJ / kg pour le biocombustible final.
Outre sa densité énergétique élevée, ce charbon vert se distingue par une excellente friabilité, facilitant son broyage et son co-combustage dans les installations thermiques industrielles existantes. La transformation chimique détruit la quasi-totalité des polluants organiques, des microplastiques et des résidus pharmaceutiques présents dans les boues d’épuration brutes.
- Densité énergétique accrue : Pouvoir calorifique inférieur (PCI) comparable aux combustibles fossiles solides ordinaires (18 à 25 MJ / kg).
- Propriétés hydrophobes : Séchage mécanique aisé et reprise d’humidité minimale lors du stockage à l’air libre.
- Stérilisation biologique complète : Élimination totale des agents pathogènes, bactéries et micro-organismes nocifs par traitement thermique à haute pression.
- Inertage des micro-polluants : Destruction des molécules complexes et fixation stable d’une partie des métaux lourds au sein de la matrice carbonée.
| Critères d’évaluation | Séchage thermique & Incinération directe | Carbonisation Hydrothermale (HTC) |
| Humidité admissible du gisement | Exige un séchage préalable (< 30 % d’eau) | Traite directement les boues brutes (70 % à 95 % d’eau) |
| Température du procédé | 850 °C à 1 000 °C (Incinération) | 180 °C à 250 °C (Milieu liquide sous pression) |
| Bilan énergétique du traitement | Hautement consommateur d’énergie fossile | Favorable (Récupération thermique de la phase liquide) |
| Produit final valorisable | Cendres volantes et mâchefers (Déchets) | Hydrocharbon (18-25 MJ/kg) + Phase liquide nutritive |
| Destruction des PFAS & Microplastiques | Partielle selon la température de combustion | Élevée par thermolyse sous pression |
| Coût d’exploitation moyen (OPEX) | Élevé (200 € à 300 € / t de matière sèche) | Optimisé (110 € à 180 € / t de matière sèche) |
En France, le cadre législatif environnemental poussé par la loi AGEC et les directives européennes sur le traitement des eaux usées accentue la pression sur les gestionnaires de stations d’épuration. Les contraintes d’épandage agricole — durcies par la présence potentielle de PFAS (polluants éternels) et de résidus médicamenteux — restreignent les débouchés historiques des boues d’épuration. La carbonisation hydrothermale apporte une solution de rupture en transformant un passif environnemental en un actif énergétique substitutif.
Sur le plan industriel, l’hydrocharbon trouve des applications immédiates dans les cimenteries, la métallurgie et les centrales de chauffage urbain. Les cimentiers utilisent ce charbon vert comme combustible alternatif pour chauffer les fours de clinkerisation à 1 450 °C, réduisant ainsi directement leurs émissions de CO2 d’origine fossile et leurs coûts d’émissions dans le cadre du marché européen des quotas de carbone (SEQE-UE / EU ETS).
De surcroît, la phase liquide résiduelle issue du processus HTC s’avère extrêmement riche en acides gras volatils et en minéraux essentiels, notamment en phosphore. Des technologies complémentaires de précipitation permettent d’extraire ce phosphore sous forme de struvite, offrant un engrais minéral recyclé d’une grande pureté pour le secteur agricole.
Carbonisation Hydrothermique (HTC) • Valorisation Biomasse & Phosphore
Économie Circulaire • Récupération P ~100% • Piégeage Métaux >95%Transformation de biomasse humide en hydrocharbon, séparation des métaux lourds et recyclage d’engrais (Struvite / MAP)
Le procédé de Carbonisation Hydrothermique (HTC) offre une solution globale pour convertir la biomasse humide et les boues d’épuration en ressources industrielles à haute valeur ajoutée. En opérant en milieu liquide sous haute température et pression, la technologie libère l’eau cellulaire et génère un gâteau de charbon vert (hydrochar) à plus de 70 % de matière sèche sans séchage thermique. Le système atteint une récupération du phosphore proche de 100 % (transformé en engrais Struvite / MAP) tout en piégeant plus de 95 % des métaux lourds dans le biochar pour une activation et un recyclage direct en station d’épuration (WWTP).
Récupération Phosphore ~100 %
Extraction intégrale de la fraction phosphorée dans la phase liquide sous forme d’acide phosphorique, MAP et engrais minéral Struvite hautement assimilable.
Piégeage & Séparation Métaux Lourds
Plus de 95 % des métaux lourds sont fixés dans la matrice solide. Le charbon enrichi est séparé, activé puis réutilisé en filtre réactif pour station d’épuration.
Efficacité Carbone > 90 % (CE)
Recyclage en boucle fermée du Carbone Organique Dissous (DOC) dans la chambre de réaction pour maximiser le rendement en biochar et amender les sols.
| Composant / Élément | Phase Majeure d’Orientation | Spécification & Taux d’Efficacité | Applications & Valorisation finale |
|---|---|---|---|
| Phosphates / Phosphore | Phase Liquide | Taux de récupération ~ 100 % | Production d’Engrais Struvite, MAP et Acide Phosphorique |
| Métaux Lourds (Heavy Metals) | Phase Solide (Biochar) | > 95 % incorporés dans la matrice | Charbon actif pour piégeage & recyclage WWTP / STEP |
| Carbone Organique Dissous (DOC) | Phase Liquide -> Recyclé | Efficacité Carbone (CE) > 90 % | Réinjecté en réaction pour optimiser la synthèse du charbon |
| Eau Cellulaire (Cellular Water) | Libérée du gisement | Inversion hydrophobe de la biomasse | Essorage facile pour passage de 40 % à > 70 % de matière sèche |
| Biochar Pur (Amendement) | Phase Solide Séparée | Haute densité énergétique & porosité | Biocombustible solide, amendement de sol (Soil Enhancer) |
| Sulfates, Calcium & Potassium | Phase Liquide Séparée | Hydroxydes de potassium & oxydes de calcium | Régulation chimique, sels minéraux industriels |
Alimentation & Mélange Initial
Injection de la biomasse humide (boues d’épuration) et de l’eau de recyclage dans le réacteur hydrothermal sans pré-séchage.
Montée en Température & Pression
Chauffage du milieu sous pression autogène. Déstabilisation des liaisons cellulaires contenant les glucides, phosphates, sulfates, calcium et métaux lourds.
Rupture Cellulaire & Libération d’Eau
Destruction des parois cellulaires et expulsion de l’eau intracellulaire retenue, transformant le mélange en une suspension hydrothermale (slurry).
Carbonisation & Maturation
Formation des agrégats d’hydrocharbon. Incorporation sélective de plus de 95 % des métaux lourds au cœur du charbon formé.
Dégazage & Ajustement de Siccité
Élimination du dioxyde de carbone et stabilisation du gâteau à 0,75 de matière sèche liquide avant phase de séparation finale.
Séparation Phase Solide / Phase Liquide
Filtration mécanique continue séparant le biochar solide de la phase liquide contenant les phosphates solubles et le carbone dissous.
Recyclage Carbone (CE > 90 %) & Neutralisation
Réinjection du carbone organique dissous dans la boucle de réaction. Récupération des hydroxydes de potassium et d’oxydes de calcium.
Conditionnement Solide (> 70 % MS) & Charbon Actif
Obtention du biochar sec. Orientation du charbon pur en amendement de sol et du charbon enrichi en métaux en charbon actif pour STEP.
Précipitation des Engrais (Struvite / MAP)
Extraction chimique intégrale du phosphore dissous sous forme d’acide phosphorique et d’engrais minéral MAP / Struvite pur.
L’essor des unités industrielles de carbonisation hydrothermale redéfinit l’équation économique de l’assainissement urbain et du recyclage des déchets organiques.
La généralisation de la technologie HTC permettra-t-elle aux stations d’épuration de devenir de véritables centrales de production d’énergie positive totalement intégrées aux bassins industriels locaux ?

